汽车铝制罐体封头激光填丝焊接工作站:2D引导+3D焊后检测,节拍25秒激光应用
| 行业 | 汽车热管理零部件 |
|---|
| 零件 | 铝制罐体封头(兼容直径 82–130mm) |
|---|
| 工艺 | 封头环缝激光填丝焊(自动化工作站) |
|---|
| 视觉 | 焊前 2D 相机定位引导,焊后 3D 线激光焊缝检测 |
|---|
| 改造前 | 作业达成率较低 |
|---|
| 改造后 | 节拍 25 秒,良率 99.9%,节约 2 人 |
|---|
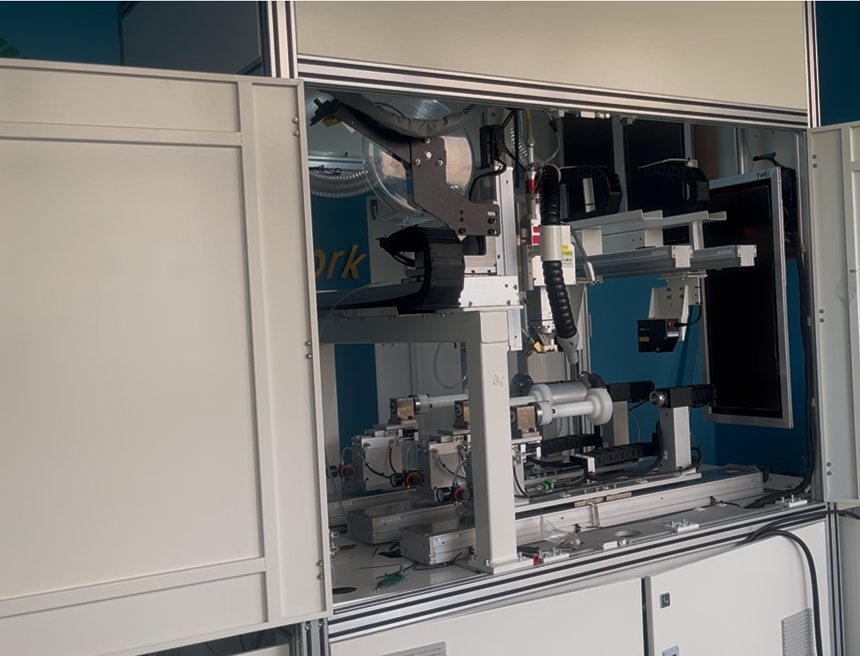 工作站内部:滚轮工装与激光焊接头
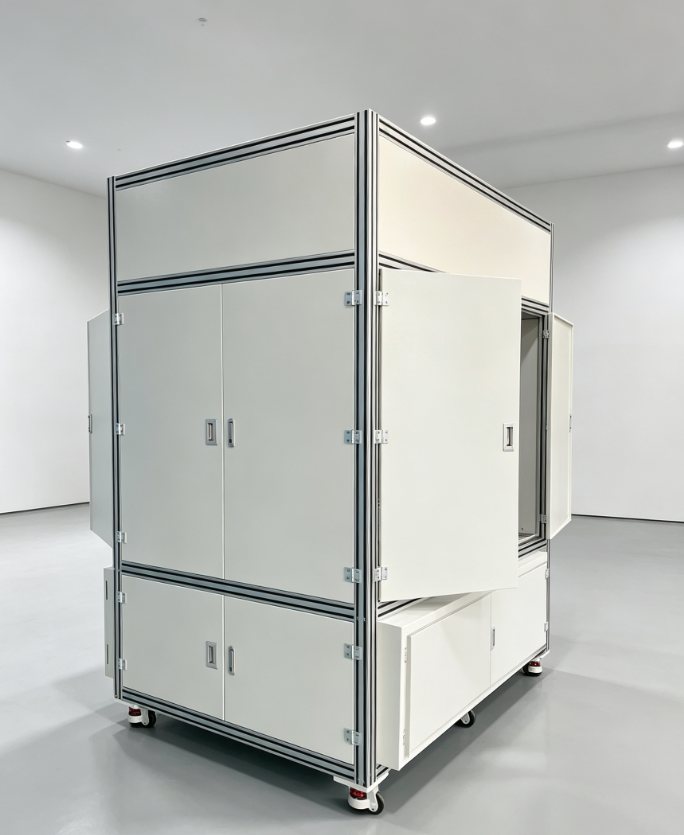 工作站外观
客户原来的作业方式达成率较低。贝频为这款铝制罐体定制了封头环缝激光填丝焊接工作站:焊前用 2D 相机检测封头位置并引导焊接轨迹,减少来料和装夹偏差的影响;焊后用 3D 线激光扫描整圈焊缝,自动判定炸点、偏焊和焊缝宽度。上线后单件节拍 25 秒,良率 99.9%,节约 2 名作业人员。
工艺流程
- 人工上料
- 2D 检测封头位置
- 激光填丝焊接
- 3D 检测焊缝
- 人工下料
设备由 XZ 激光送丝焊接模块、三工位旋转模块、2D 焊前检测、3D 焊后检测和吸尘模块组成。
焊前 / 焊后视觉检测
| 焊前 2D | 封头位置检测精度 ±0.1mm,用 OK / NG 标准件验证 |
|---|
| 焊后 3D:炸点 | 可识别等效孔洞直径 ≥1.2mm、深度 ≥0.5mm |
|---|
| 焊后 3D:偏焊 | ≥0.3mm(整圈平均值) |
|---|
| 焊后 3D:焊缝宽度 | 检测能力 ±0.1mm(整圈平均值) |
|---|
| 判定可靠性 | 缺陷封样件测试 10 次,漏判和误判合计不超过 1 次 |
|---|
焊接与运动参数
| 激光器 | 6kW 光纤激光器(芯径 50μm) |
|---|
| 焊接头 | 准直 150mm / 聚焦 250mm |
|---|
| 送丝 | 速度 0–15 m/min,精度 ±1mm/m,送丝角度 0–60° 可调,导电嘴为常规 MIG 规格 |
|---|
| 旋转精度 | ±0.1° |
|---|
| 模组 | 最大移动速度 500 mm/s,精度 ±0.02mm(C7) |
|---|
| 节拍 | ≤25 秒/件(连续 12 件取平均) |
|---|
| 换型时间 | ≤15 分钟 |
|---|
核心配置
| 项目 | 规格 | 品牌 |
|---|
| 激光器 | RFL-C6000S(50μm) | 锐科 |
| 焊接头 | SW6000-02 | 智博创新 |
| 3D 线激光测量仪 | 焊后焊缝检测 | 基恩士 |
| 2D 相机光源模块 | 焊前平面采集 | 海康 |
| 伺服电机+驱动 | 400W ×10 | 汇川 |
| 运动模组 | 行程 200–1000mm ×7 | 上舜 |
| 定制工装 | 封头专用 ×3(三工位) | 贝频定制 |
| 除尘器 | DLG-40EV,带脉冲反吹 | 普华 |
| 水冷机 | CWFL-6000ENS04 | 特域 |
| 工控机 | IPC-610L | 研华 |
| 系统软件 | BP-MES-W | 贝频 |
| 整机尺寸 | 2000 × 1350 × 2400 mm |
|---|
| 电源 | AC 380V(±20%)50–60Hz |
|---|
| 气源 | 压缩空气 0.5–0.7 MPa |
|---|
稳定性与管理
- 终验收:连续运行 72 小时自动焊接,任意连续 2 小时内不合格品不超过 1 件。
- 故障停机率 <1%;单个工站出故障可单独初始化,不用整线清料或回原点。
- 过压、过流、过载、过热、缺水、缺气、缺相、缺丝、欠压、短路、漏电保护。
- 四级权限:操作工、班长、工程师、系统管理员,参数修改按级别开放。
- 可接入客户 MES,上传数据的内容和格式按客户要求定制。
铝件激光填丝焊对焊前清洁、装配间隙、送丝和保护气都比较敏感,建议先寄样打样确认工艺。相关:精密激光焊接解决方案|激光焊接替代人工焊接|激光焊中监测系统|铝制封头打标读码工作站|工艺打样