薄壁不锈钢管激光切割,毛刺和挂渣怎么控制?
细管激光切割最常见的投诉是切口挂渣、内壁粘渣和端口毛刺,后道要人工去毛刺,既费工时,也可能划伤管件。薄壁管的问题比板材更突出:管壁薄、内腔小,熔化的金属容易被吹进管内,粘在对面的内壁上。
挂渣和毛刺从哪来
光斑和热输入:光斑越大、单位长度的能量越多,熔化区越宽,熔渣越多,受热变形和变色也越明显。
熔渣排出:辅助气体的压力、喷嘴和焦点位置决定熔渣能不能被及时吹走;排不出去就会在切口背面和内壁凝固。
管材和夹持:管材的直线度、圆度不好,或者夹持、旋转时有跳动,焦点位置会变化,切口就不均匀。
可以从哪些方面控制
用小光斑、短焦切割头,让能量集中在窄切缝里,减少热影响区。
按材料和壁厚调整功率、频率、速度和辅助气压;薄壁件通常优先降低热输入,而不是提高功率。
保证旋转轴和直线轴的定位稳定,让切割头和管壁的距离保持一致。
对内壁粘渣敏感的零件,在打样阶段就把内壁状态列进检验项。
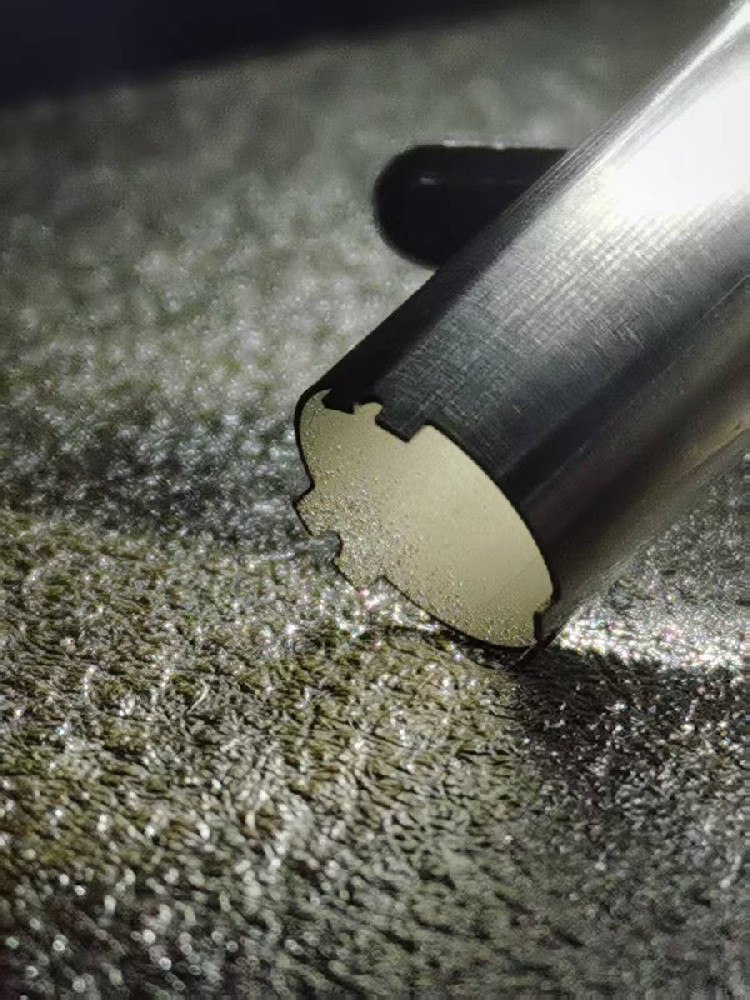
细管端面缺口切割样品近照。
贝频的做法
贝频 BP-XH4 精密四轴激光切管机输出光斑 40μm,配精密短焦切割头,激光器为 14μm 芯径 500W 光纤激光器,频率 0–10kHz 可调,用于减少挂渣和受热变形。可夹持管径 0.2–14mm,最大切割壁厚为不锈钢 0.6mm、铝合金 0.4mm,适用于不锈钢、铝合金、黄铜、钛合金、镍钛合金等管材。不同材料和特征的切口状态不一样,我们以打样实拍和影像测量结果说话,不做笼统承诺。
打样需要提供什么
材料牌号、外径、壁厚、来料长度、加工特征(端面缺口、侧孔、轮廓、截断长度)、公差和检验要求(是否检查内壁、毛刺允许高度)。
相关:精密激光切管解决方案 | 精密激光切管案例 | 在线留言 | 电话 181 0069 2808
留言咨询