激光焊接焊缝视觉检测方案应用:
激光焊接+焊缝3D视觉检测:每一件焊完,当场判定 OK / NG
罐体封头这类密封环缝,量产以后最怕两件事:小孔和偏焊靠肉眼看不出来;等抽检发现问题,一整批已经焊完了。贝频把焊前 2D 定位检测、焊后 3D 线激光焊缝检测和激光焊接做进同一台工作站:每一件都检测,每一件都留数据,不合格品当场分出来。下面的指标和做法来自贝频正在交付的汽车热管理铝制罐体封头环缝激光填丝焊项目。
只靠人工目检,环缝质量很难稳定
0.5mm 的孔,一圈 300mm 的缝
直径 82–100mm 的罐体,一圈焊缝长约 260–310mm。0.5mm 级的炸点、0.3mm 的偏焊,人在几十秒的节拍里很难每件都看准。
抽检查出来时,一批已经焊完
靠离线抽检或下道工序的气密检测才发现问题,前面焊好的那一批都要隔离复查,返工和报废成本都压在后面。
审核要看每一件的检测结果
主机厂和一级供应商审核时要追溯每件产品的检测记录,人工判定很难留下可查的数据。
三道检测:焊前、焊中、焊后各管一件事
| 环节 | 用什么 | 检测什么 | 本项目 |
|---|---|---|---|
| 焊前 2D | 工业面阵相机+镜头+光源(海康) | 以 OK 件为基准,检测封头与罐体贴合位置;偏差超出 ±0.25mm 判 NG | 已配置 |
| 焊中(选配) | OCT 同轴熔深监测 | 焊接过程中实时测量熔深,回答“焊透没有” | 未配置;熔深要求严的项目可以加,见 OCT 实时焊接熔深检测系统 |
| 焊后 3D | 基恩士 LJ-X8100 2D/3D 激光轮廓测量仪(含控制器、线缆) | 扫描整圈焊缝的三维轮廓,识别炸点(孔洞)和偏焊,测量焊缝宽度 | 已配置 |
2D 相机看的是平面图像,适合找位置和边界;3D 线激光量的是截面高度。孔洞、凹陷这类缺陷有深度信息,用三维轮廓判定,比只看二维灰度图更不容易受反光和表面纹理干扰。所以本项目焊前用 2D 定位,焊后用 3D 判缺陷。
检测指标(本项目验收要求)
| 炸点(孔洞) | 可识别等效直径 0.5mm 的孔洞,孔洞深度 ±0.5mm |
|---|---|
| 偏焊 | 偏移 ≥0.3mm 判 NG |
| 焊缝宽度 | 检测能力 ±0.1mm |
| 判定可靠性 | 漏判率 0(NG 不允许判成 OK);误判率 <0.2%(OK 判成 NG) |
| 焊前位置 | 以 OK 件抓取基准,封头与罐体贴合位置偏差超出 ±0.25mm 判 NG |
| 通讯 | PROFINET、以太网;检测结果可上传 MES |
| 节拍 | 整机 ≤25 秒/件(含焊前、焊后检测) |
| 工件 | 汽车热管理铝制罐体,直径 82–100mm(工作站兼容 82–130mm 同类产品) |
| 稳定性验收 | 厂内带件连续运行 8 小时无故障;客户现场负载连续运行 72 小时;重复定位精度 ±0.05mm;正式生产 60 天、批量 2000 件 |
以上是贝频对视觉检测系统的采购验收要求,比客户技术协议定得更严:客户协议要求识别等效直径 ≥1.2mm 的炸点,缺陷封样件测试 10 次,漏判和误判合计不超过 1 次。不同产品的实际检测能力以样件测试结果为准。
怎么证明检测靠得住
- 客户提供 OK 件和三类缺陷封样件:炸点、偏焊、焊缝宽度超差。
- 用 OK 件建立基准,按图纸和缺陷样件设定判定阈值。
- 缺陷件反复上机测试,分别统计漏判和误判。漏判必须为 0:漏判意味着不良品会流到客户手里;误判只是多一次复检,控制在 0.2% 以内。
- 厂内预验收:带件连续运行 8 小时。客户现场终验收:负载连续运行 72 小时,同时满足节拍。
- 正式生产 60 天、2000 件,问题清单全部关闭后完成验收。
现场画面
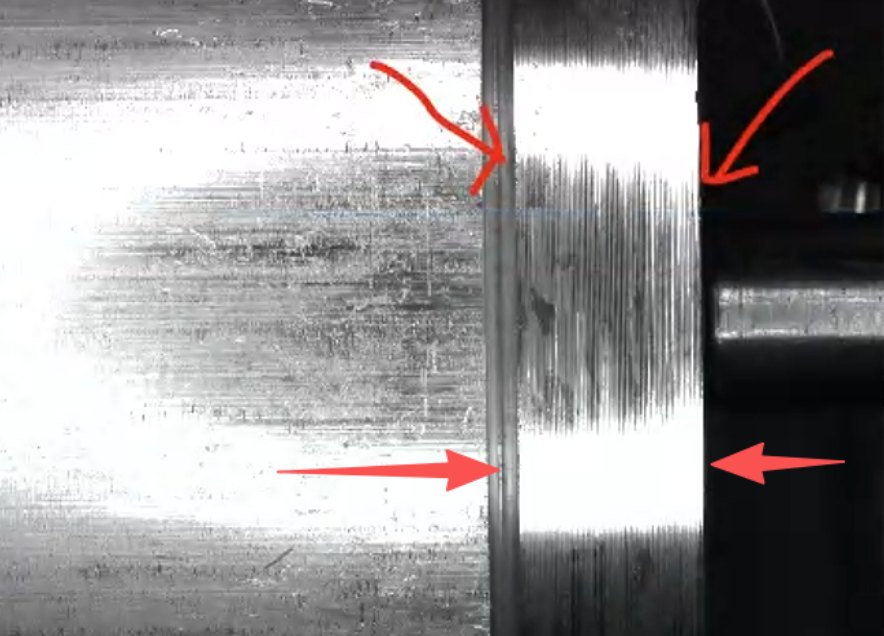
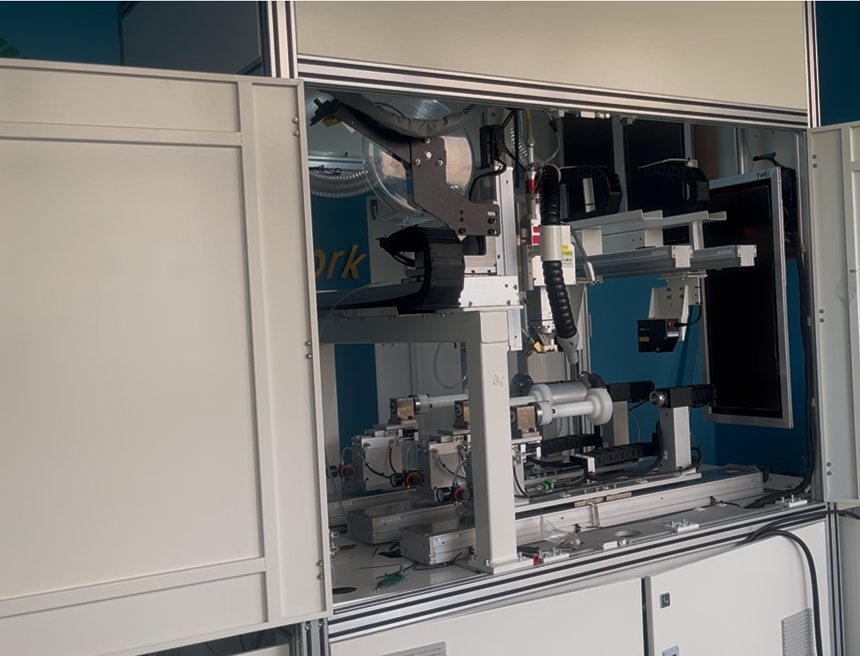
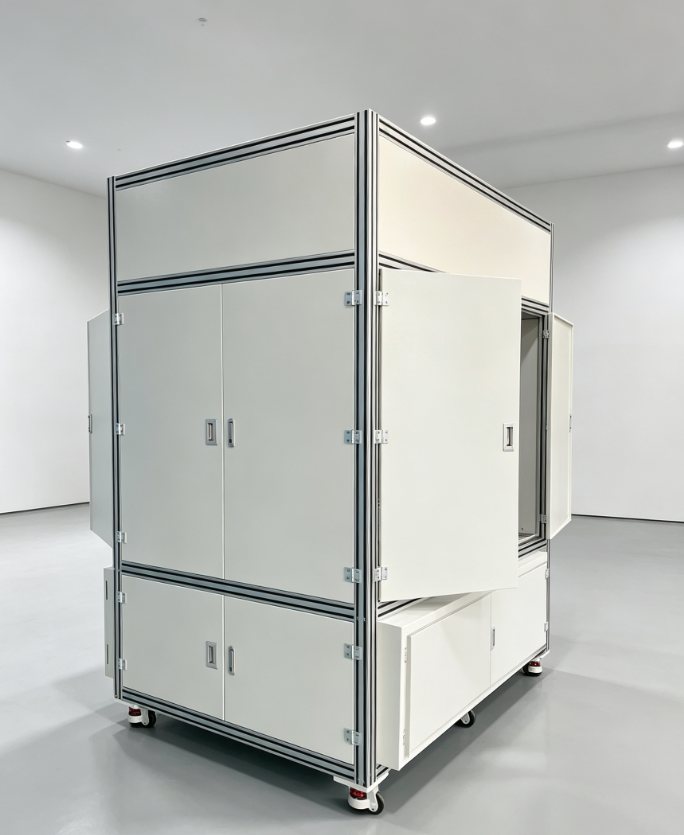
项目实例:汽车铝制罐体封头环缝激光填丝焊
工艺流程:人工上料 → 2D 检测封头位置 → 激光填丝焊接 → 3D 检测焊缝 → 人工下料。
| 激光器 | 6kW 光纤激光器(锐科 RFL-C6000S,芯径 50μm) |
|---|---|
| 焊接头 | 智博创新 SW6000-02,准直 150mm / 聚焦 250mm |
| 送丝 | 0–15 m/min,精度 ±1mm/m,送丝角度 0–60° 可调 |
| 结构 | XZ 激光送丝焊接模块+三工位旋转模块+2D 焊前检测+3D 焊后检测+吸尘模块 |
| 换型 | ≤15 分钟 |
| 数据 | 研华工控机+贝频 BP-MES-W 系统软件,可接客户 MES |
哪些焊缝可以评估
- 圆形罐体、壳体的封头或端盖环缝(激光填丝焊、激光自熔焊)
- 要求 100% 在线检测、每件留存检测数据的密封焊缝
- 正在规划新焊接线、想把人工目检换成在线检测的项目
材料、焊缝形式和表面状态不同,能稳定判定的缺陷和精度也不同,以样件测试结果为准。
常见问题
焊缝 3D 检测和 2D 视觉检测有什么区别?
2D 相机拍的是平面灰度图,适合判断位置、有无和边界;3D 线激光测的是焊缝截面的高度轮廓,可以直接量出孔洞深度、焊缝宽度和偏移量。本项目焊前用 2D 定位,焊后用 3D 判缺陷,两者配合使用。
能检测哪些焊缝缺陷?
本项目按炸点(孔洞)、偏焊、焊缝宽度三项验收。凹陷、焊瘤、未焊满等其他缺陷能否稳定判定,需要先用缺陷样件测试确认,我们不做笼统承诺。
漏判率 0、误判率 <0.2% 怎么验证?
用客户提供的缺陷封样件和 OK 件反复上机测试,分别统计 NG 被判成 OK(漏判)和 OK 被判成 NG(误判)的次数;正式生产阶段再用复检结果持续核对。
加了检测,节拍会变慢吗?
本项目整机节拍按 ≤25 秒/件验收,这个时间已经包含焊前 2D 检测和焊后 3D 检测。
选 OCT 熔深监测,还是焊后 3D 检测?
两者看的东西不一样。OCT 在焊接过程中测熔深,回答“焊透没有”;焊后 3D 测焊缝表面形貌,回答“焊得正不正、有没有孔、宽度够不够”。熔深要求严格的项目可以两者都上,详见 OCT 实时焊接熔深检测系统。
评估需要我们提供什么?
产品图纸或 3D 模型、材料和壁厚、焊缝形式和长度、节拍要求、OK 件和缺陷样件(炸点、偏焊等),以及 MES 和通讯要求(如 PROFINET)。收到样件后我们给出检测方案和测试结果。
可以只买焊后 3D 检测工位,加到现有焊接线上吗?
目前不单独承接检测工位改造。贝频交付的是激光焊接、焊前定位和焊后 3D 检测一体的工作站:焊接工艺和检测判定一起调试,一起按指标验收。
把图纸和缺陷样件发给我们
相关内容
汽车铝制罐体封头激光填丝焊接工作站案例 | OCT 实时焊接熔深检测系统 | 精密激光焊接解决方案 | 机器人激光填丝焊接工作站 | 视频实拍 | 工艺打样中心 | 焊缝3D视觉检测的验收指标怎么写